
Hårdbelægningstråd med fluxkerneanvendes i vid udstrækning til reparation og fremstilling af slidstærke dele i minedrift, knusning, stålvalsning og cementindustrien, såsom knuserhamre, foringer, rendeskinner, varmvalsede valser og støttevalser i roterovne. Dens ydeevne bestemmer direkte emnernes levetid, så kunderne fokuserer på følgende centrale tekniske indikatorer.
Først og fremmest er hårdheden efter overlapsvejsning, angivet ved HRC, den mest kritiske indikator. Typiske hårdhedsgrader dækker HRC 55-58 og HRC 60-65. Forskellige grader udvikles til forskellige arbejdsforhold: slidstyrke ved stuetemperatur, højtemperaturbestandighed for varmvalsede valser, høj slagfasthed og ren abrasiv slidstyrke. Det skal bemærkes, at trådformler tilpasses separat. Graden til slagfaste knuserhamre, graden til ren abrasiv slid på renner og foringer og højtemperaturgraden til varmvalsede valser kan ikke bruges i flæng.
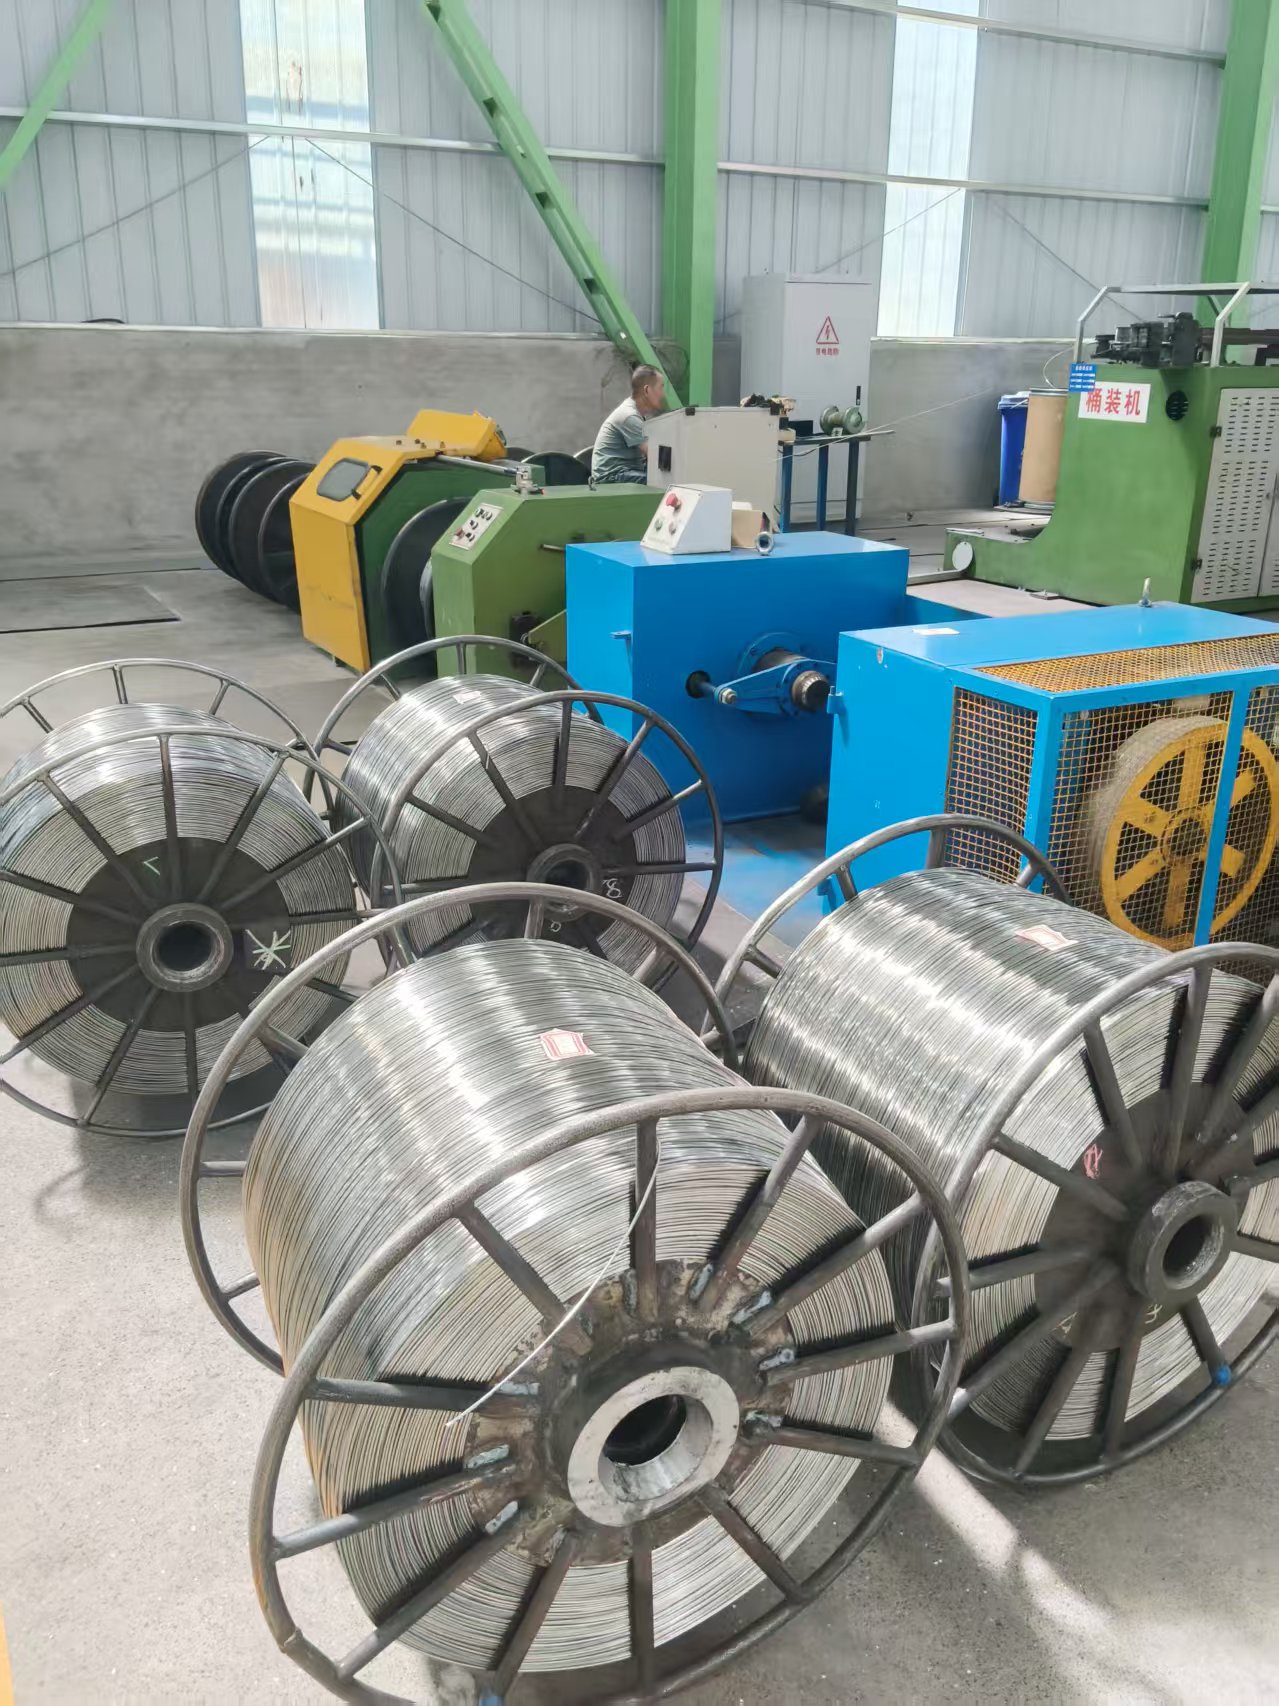
For det andet kontrolleres den metallografiske struktur og den kemiske sammensætning strengt. Indholdet af Cr, C, Nb, Mo og V justeres præcist i henhold til designkravene. Tilgængelige typer omfatter wolframcarbidkomposit, støbejern med højt kromindhold samt martensitisk og austenitisk rustfrit stål. For udenlandske minedrifts- og metallurgiske kunder kan materialetestcertifikatet (MTC) fremvises efter anmodning for at verificere den kemiske sammensætning.
Revnefølsomhed er en anden stor bekymring, især for store emner som tunge valser og tykke støbegods. Købere vil kontrollere, om overfladelaget har tendens til at revne, om flerlags overlapsvejsning er mulig, og om forvarmning og varmebevaring efter svejsning er påkrævet under svejseproceduren. Urimelig revnemodstand vil føre til tidlig afskalning og brud på hårdpålægningslaget.
Kunderne er også meget opmærksomme på slidlevetiden. De sammenligner normalt levetiden med produkter fra andre leverandører. Data fra feltanvendelse og faktiske arbejdssituationer med knusere, valser og roterovnsstøttevalser er vigtige referencer for deres evaluering.
Derudover kan svejsningens anvendelighed ikke ignoreres. Nøglepunkter inkluderer sprøjteniveau, slaggefjernelse og svejseperledannelse. De fleste stålværker og minedriftsfabrikker anvender automatisk overfladebehandlingsudstyr, såsom åbenbue- og pulverbue-overfladebehandlingsmaskiner. God kompatibilitet med automatiske svejsesystemer sikrer stabil tilførsel, ensartet svejsekvalitet og høj produktionseffektivitet.
Opslagstidspunkt: 28. oktober 2026


